Оборудование для резиновой плитки
Резиновая плитка — это готовые формовые изделия из шинной крошки: сегменты, плитка, брусчатка, маты, бордюры. Изготавливаются методом формовки в прессах — горячим или холодным способом.
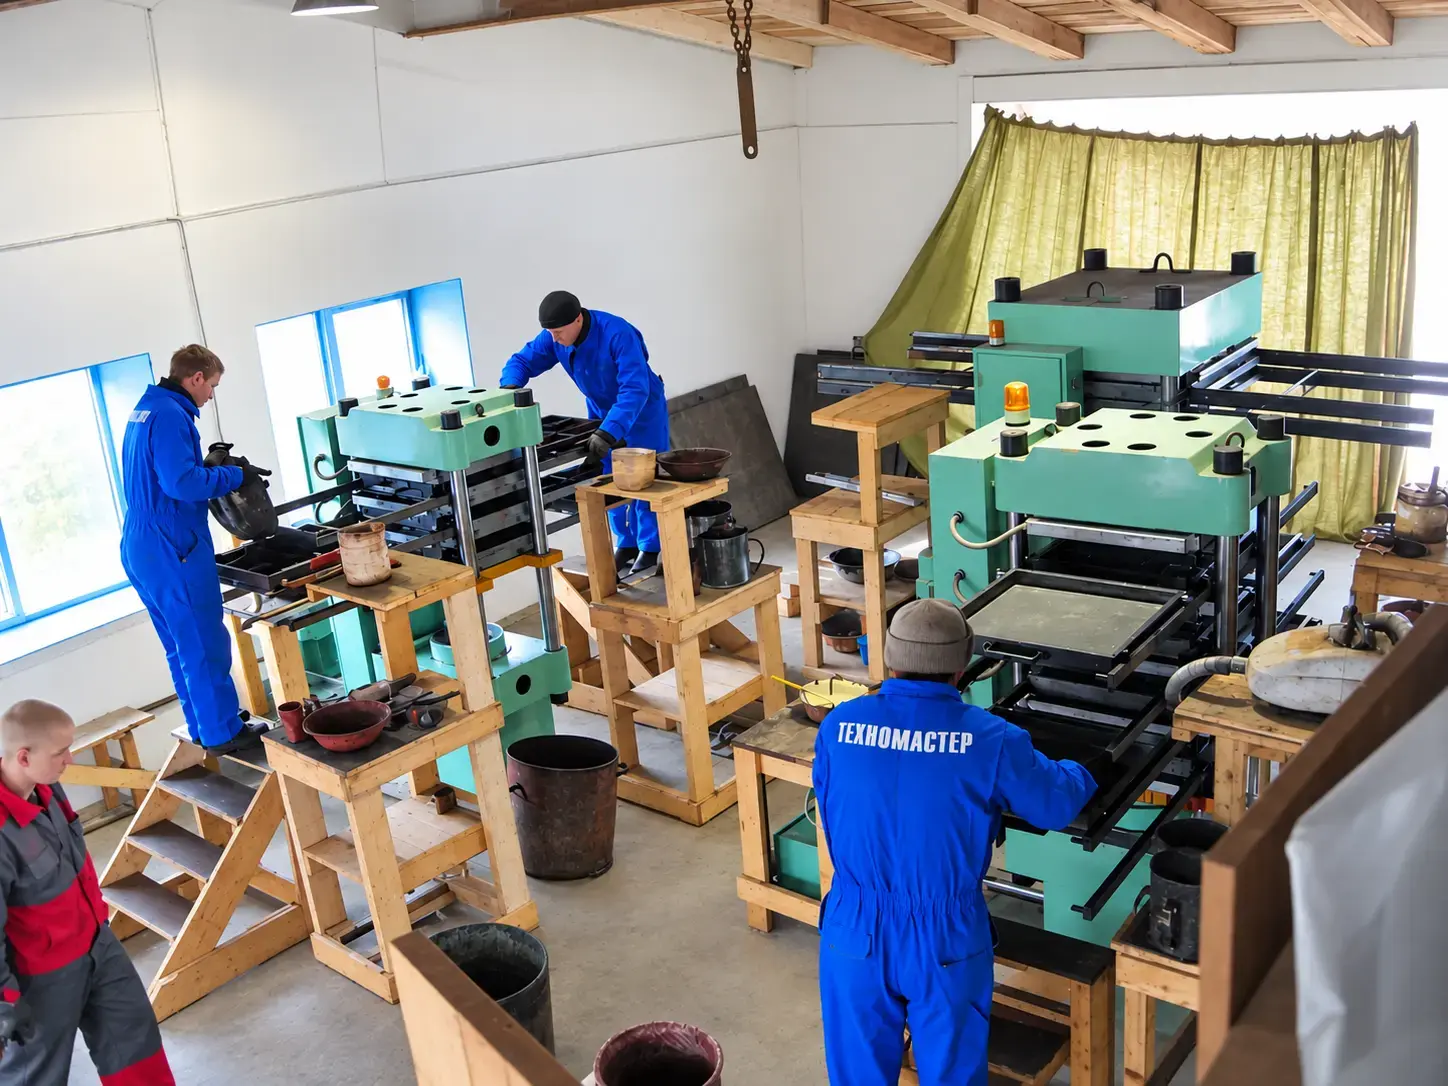
Мы производим мини-заводы по формованию полимерной брусчатки, бордюра, матов, сегментов и прочих блочных изделий из резиновой крошки различной конфигурации — как стандартные, так и под техзадание заказчика.
Мы производим мини-заводы по формованию полимерной брусчатки, бордюра, матов, сегментов и прочих блочных изделий из резиновой крошки различной конфигурации — как стандартные, так и под техзадание заказчика.
Что вы получаете
• Готовое производство полного цикла — от замеса до готовой плитки
• Возможность выпускать плитку выбранного цвета, любой конфигурации и толщины
• Два метода формовки на выбор — горячий и холодный
• Минимальные площади для размещения
• Окупаемость 2–3 месяца
• Обучение персонала на действующем производстве
• Пакет документации с рецептурами
• Делимся собственным многолетним опытом
Применяемые материалы
Основные:
• Резина дробленая (РД) различного типа и размерности. Фасовка: бигбэг или ПЭТ-мешки 20–30 кг.
• Полиуретановое связующее (ПС, ПУ) различных сортов и марок. Форма отгрузки: металлическая тара, бочки.
Дополнительные (необязательные):
• Краситель в порошкообразной форме. Фасовка: бумажные или ПЭТ-мешки.
• Цветной каучук, EPDM-гранула или аналоги — для цветного верхнего слоя, вкраплений, логотипов.
• Вкладыши цветные из полимерного материала в верхний слой — логотипы, символика, буквы, цифры.
• Вкладыши из резины (чипсы и полосы) в нижний слой.
• Окрашенная цветная SBR-гранула.
Технология производства резиновой плитки
Горячее формование
Происходит на мощном гидравлическом прессе. Используются тяжёлые пресс-формы из специальной формовочной стали, стойкой к циклическим нагревам и остываниям и не деформирующейся под постоянными механическими нагрузками.
Предварительно смесь полиуретанового клея и красителя смешивается с резиновой гранулой в специальном миксере. Обычная бетономешалка не годится: из-за особенностей состава она миксует некачественно, а чистить её после затвердевания полиуретана проблематично. Результат — некачественный блок и быстро выходящий из строя миксер. Важны обороты и форма лопастей. Поэтому нужен специализированный под каучуковую крошку смеситель — шнековый или лопастной.
Формование длится 5–20 минут. Время зависит от типа связующего, толщины формуемого тела плитки, плотности продукции, типа и размера SBR-гранулы.
Пресса горячего формования обычно многоярусные — 2, 3 или 4 этажа. Каждый ярус оснащён электротенами, разогревающими массивные стальные пресс-формы до 140–150 °C. Реже встречаются пресса, разогреваемые паром.
Для быстрой перезарядки пресс-форм на каждом ярусе закреплены рельсы, по которым перекатываются нижние части формы — матрицы. Устанавливаются две передвижные сменные матрицы. Верхняя неподвижная часть — пуансон — крепится стационарно. Когда одна матрица под давлением формует изделие, вторая в это время свободна — в неё засыпается заранее подготовленная смесь. Когда пресс разомкнулся, матрица с готовой продукцией выкатывается, а с другой стороны закатывается подготовленная. Формование и подготовка идут непрерывно и одновременно.
Производительность (пример): плитка-мат 500×500 мм, пресс 4-этажный.
• За один цикл (~10 минут) — 4 мата = 1 м²
• За час — 6 циклов = 6 м²
• За 8 часов — до 48 м²
• В 3 смены — до 120 м² (с учётом обеденных перерывов)
Цех горячего формования, как правило, состоит из 2 прессов (3–4 этажа) и 2 миксеров. В смену работают 3 человека: 2 на прессах, 1 в секторе замешивания.
Холодное формование
Выполняется на прессе гидравлического типа. Мощный давящий гидроцилиндр питается от маслостанции.
В отличие от горячего формования, используются не металлические, а лёгкие пластиковые формы — такие же матрицы применяются для производства пескобетонной брусчатки. Благодаря недорогим формам возможен выпуск широкого ассортимента продукции различной конфигурации.
Нагрева не происходит, давление «холодного» пресса обычно ниже, чем при горячей формовке. Поэтому полиуретанового связующего требуется больше приблизительно в 1,5 раза, чем при горячем методе.
После формовки изделие сушится естественным способом при температуре воздуха или ускоренно в термошкафу. Использование сушильного устройства увеличивает производительность линии, но влияет на стоимость комплекта. Однако можно сэкономить — чертежи термошкафа предоставляются нами бесплатно, сушилку можно изготовить самостоятельно или заказать по мере необходимости.
Сравнение методов
Себестоимость продукции обеих технологий приблизительно одинаковая, однако в некоторых вариациях при горячем способе себестоимость можно снизить — и это даст дополнительное конкурентное преимущество.
Холодное прессование:
• Плюс: широкое разнообразие дешёвых пластиковых форм.
• Минус: общая дороговизна оборудования и относительно высокий расход полиуретана.
Горячее формование:
• Плюс: возможность прессования более плотных и прочных покрытий, меньший расход ПУ-связующего, оборудование занимает меньше места.
• Минус: дорогие тяжёлые стальные формы — хотя они почти вечные по сравнению с пластиковыми.
Важно: сравнивать методы холодного и горячего формования с холодным и горячим восстановлением покрышек — ошибочно. Это абсолютно разные вещи. При горячем прессовании крошки структура резины не нарушается. Изделие обладает всеми свойствами каучука покрышки.
Какой бывает резиновая блочная продукция
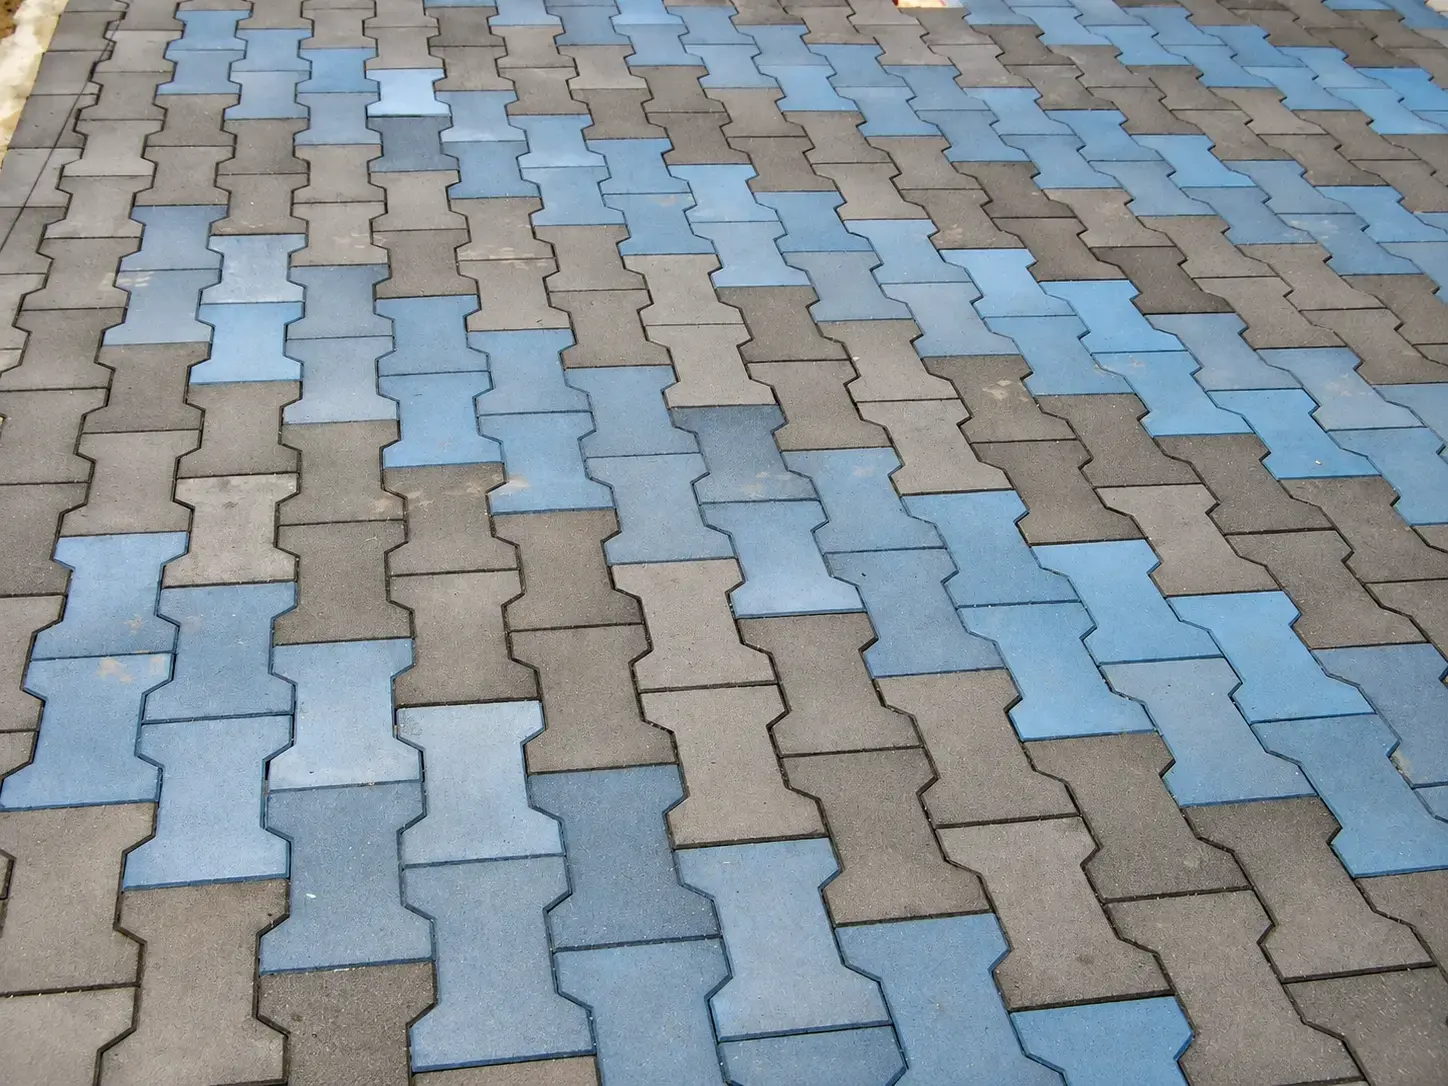
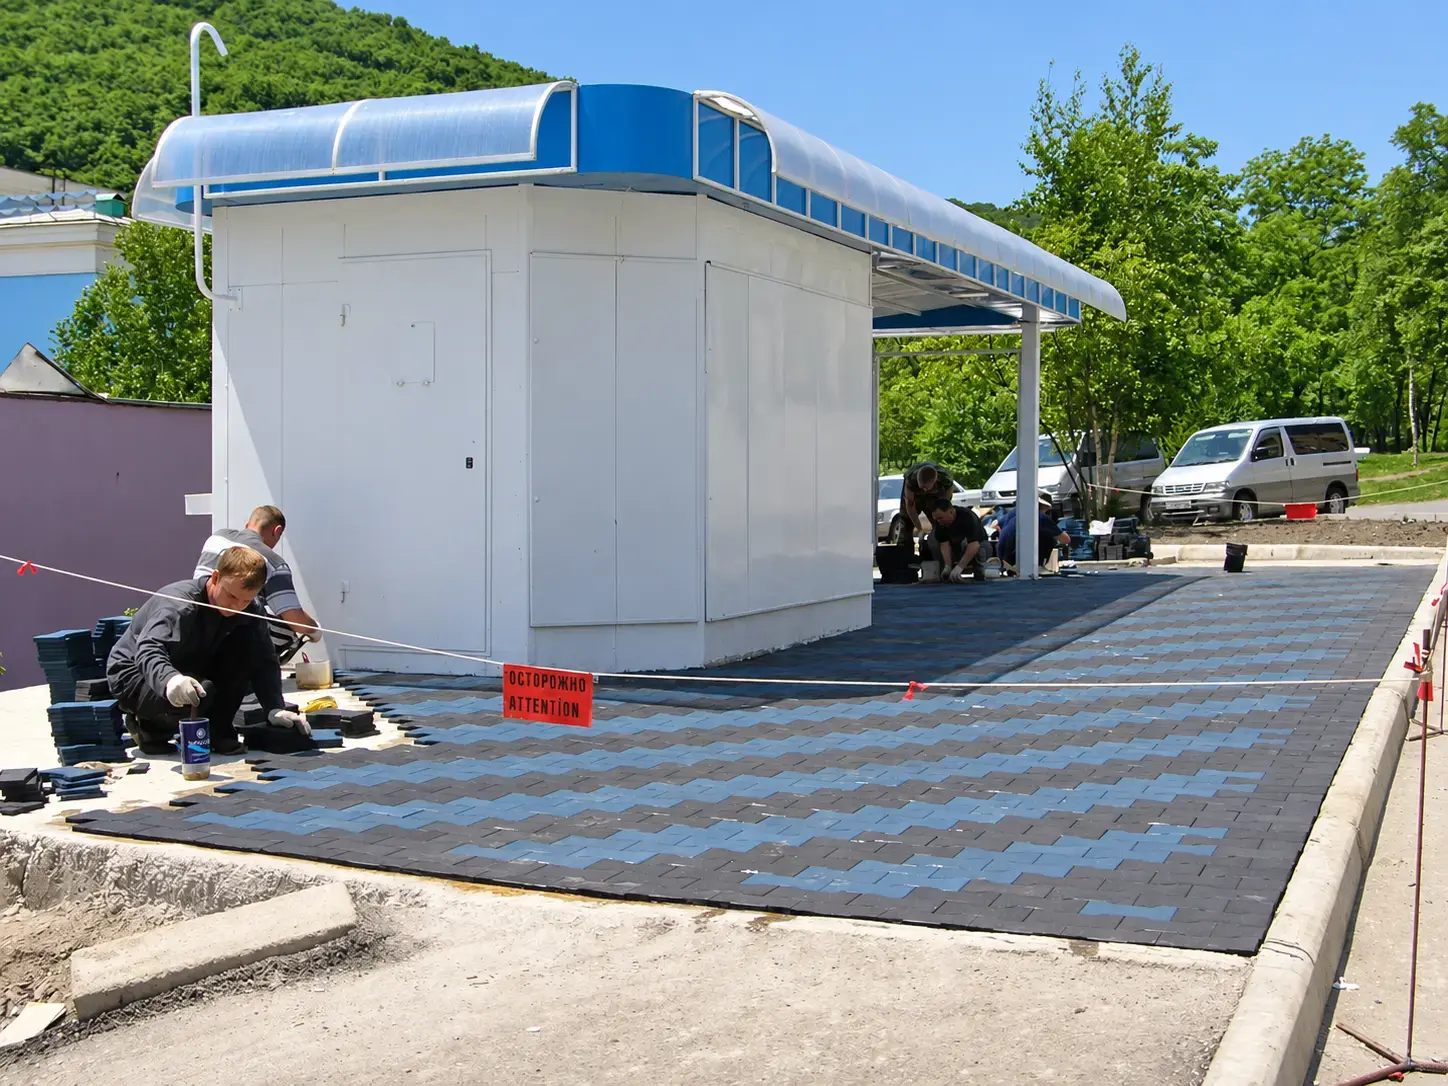
Геометрия и форма: любые несложные формы матов и брусчатки. Толщина задаётся формой — от нескольких миллиметров до десятков миллиметров. Замковые соединения могут быть — с втулками, пазлами, «ласточкиным хвостом» или без них.
Состав и слои:
• Однослойные и многослойные. Чаще всего двухслойные: нижний более толстый из чёрной крупной крошки (до 85% толщины), верхний тонкий — цветной, из крошки средних фракций 2–6 мм.
• Однородные (одна фракция, например 3–6 мм) и неоднородные (широкий разбег фракций, например от 2 до 12 мм). Имеется в виду однородный или неоднородный слой по диапазону фракций.
• 100% из шинной крошки или комбинированные: помол из SBR + цветной каучук. Такая смесь из чёрной и цветных гранул даёт эффект «звёздное небо», когда на чёрном фоне цветные вкрапления.
• Существует крошка чёрная нешинного происхождения — например, из транспортёрных лент или обшивки подводных лодок. Так же может применяться. Обычно её в небольшом количестве подмешивают к шинной грануле.
• Слои плитки с вкладышами — крупные резиновые «чипсы» в нижней части как несъёмные вкладыши, или выполненные только из крошки.
Поверхность:
• Цвет — чёрные без красителя или цветные (с красителем или EPDM-гранулой). Возможны вкрапления различных цветов на чёрном или цветном фоне.
• Фактура — гладкие, ребристые, теснённые, шершавые. Зависит от плотности формовки, рисунка пресс-формы, типа и размера частиц крошки и количества ПУ-связующего в верхнем слое.
• Водопроницаемость — пористые водопроницаемые и водонепроницаемые.
• Форма крошки: кубическая рубленая, «ёлочная игла» (вытянутая), округлая с рваной поверхностью, частицы типа мульча и резиновая щепа.
Физические свойства:
• Плотность — мягкие и более твёрдые. Чем крупнее крошка, тем твёрже покрытие. Также плотность задаётся усилием формования на прессе.
• Армирование — между слоями может укладываться стальная или полимерная сетка.
• Нижняя часть — гладкая или с объёмными канавками для заполнения грунтом при укладке.
Метод производства: горячеформованные, холодного прессования, с флокированной поверхностью, полностью полимерные, комбинированные (например, плитка чёрного цвета с напыляемым цветным ПУ-слоем сверху).
Специальные формовые покрытия
А) Плитка с теснением. В верхний слой перед формовкой укладывается пластинка (вкладыш). На поверхности выдавливается цифра, буква, рисунок, слово или логотип.
Б) Вкладыш несъёмный из тонкого пластика или резины. Из рулонной резины делается штамп в виде нужной фигуры, которая впечатывается при формовании. Таким же способом можно производить маты с верхним приклеенным слоем из рулонной резины — например, гладким водонепроницаемым.
В) Металлический вкладыш специальной конфигурации. После формования удаляется, оставляя пустоты в плитке. При свободной укладке на грунт пустоты заполняются песком, препятствуя сдвигу. Пустотелая конструкция снижает вес и экономит материалы.
Г) Пластиковые втулки. Цилиндрические втулки скрепляют плитку по торцам: входят одним концом в один сегмент, вторым — в другой. Отверстия сверлятся кондуктором на стандартном расстоянии. Это один из видов замкового соединения сегментов.
Д) Зацепы «ласточкин хвост». Элементы собираются как пазл в единый цветной ковёр. Замковые соединения препятствуют смещению плитки по горизонтали. Конфигурация задаётся пресс-формой.
Е) Нижний слой из крупных фракций. Целесообразно нижний толстый слой делать из более крупных фракций крошки (до 12–16 мм), не обязательно идеально чистой. Тонкая верхняя прослойка — из гранулы 2–6 мм. В нижних слоях допускаются чипсы как несъёмные вкладыши — это упрочняет продукцию и удешевляет себестоимость.
Экологичность
Экологичность покрытий из резиновой крошки подтверждена десятилетиями эксплуатации как за рубежом, так и в России.
Состав резиновой плитки: шинный помол (резиновая крошка), полиуретановый клей, при цветном исполнении — немного красителя. Шинная крошка полностью наследует свойства автошины и соответствует требованиям ГОСТ. Применяемые марки полиуретана имеют сертификат соответствия и безвредны для человека и окружающей среды.
Шинная крошка — продукт механической утилизации покрышек. Такой рециклинг превращает отходы в социально значимые товары. Использование дроблёного вторичного каучука способствует снижению расхода сырой нефти. Производители экопокрытий способствуют уменьшению отходов на планете и снижению потребления невозобновляемых ресурсов.
Применение резиновых плиточных изделий
Спорт: спортивные площадки, тренажёрные залы, сектора тяжёлой атлетики и пауэрлифтинга, беговые дорожки.
Дети: детские игровые площадки, травмобезопасный бордюр, резиновые изделия как оборудование детских площадок (статуэтки, столбики).
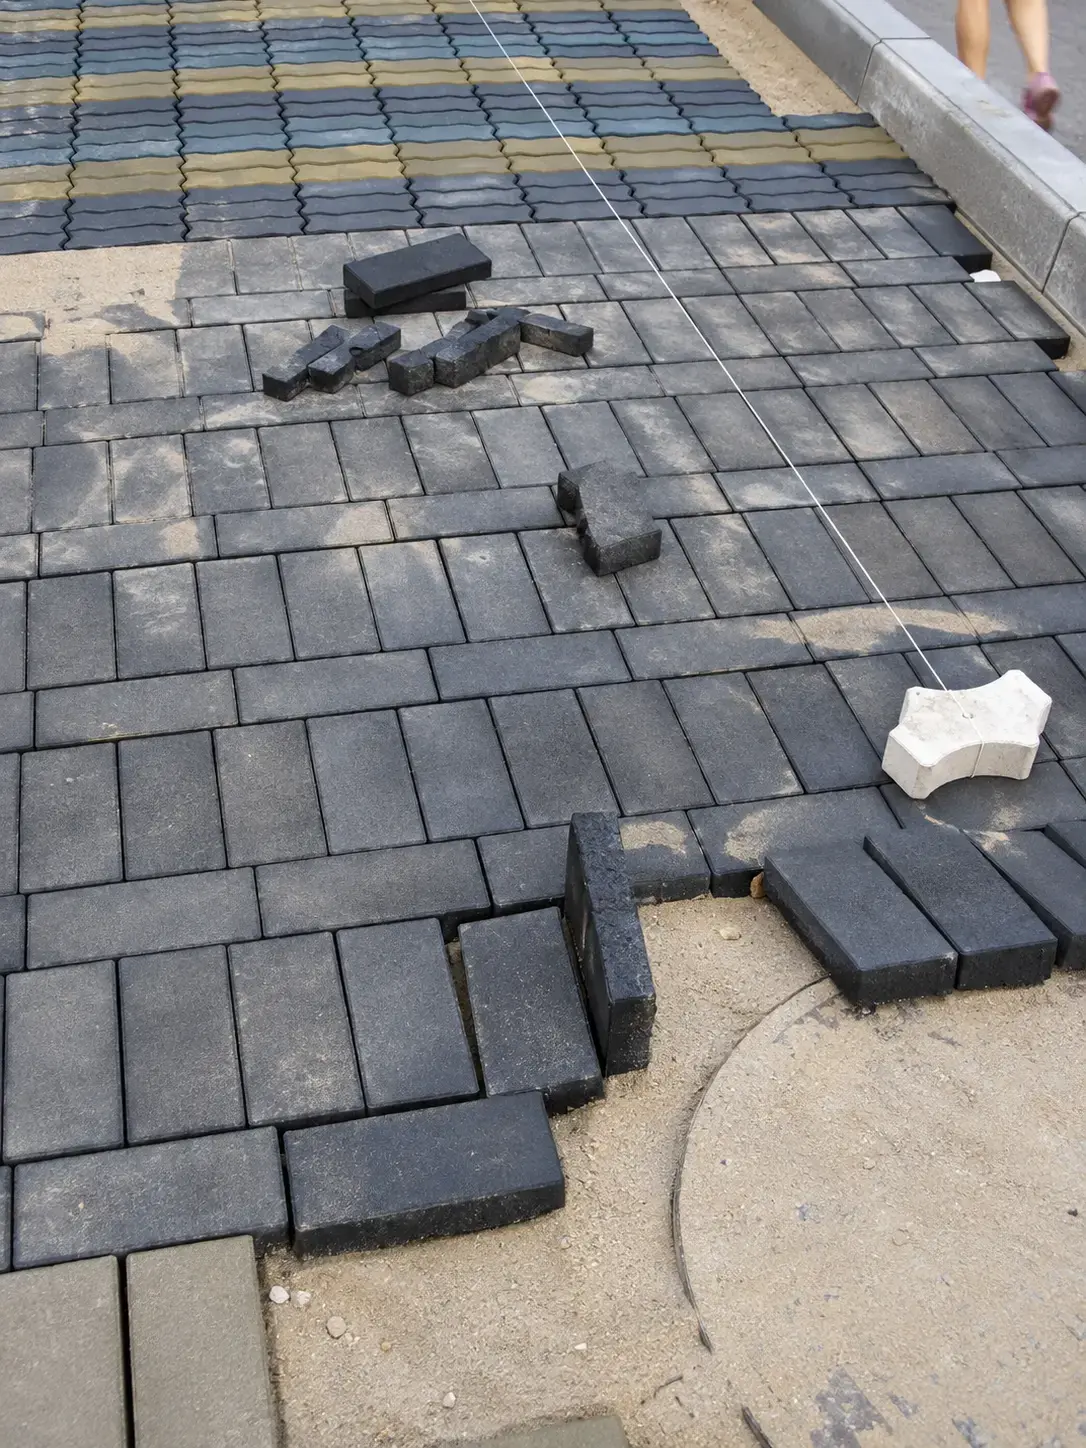
Городская среда: пешеходные дорожки и тротуары, автобусные остановки, лежачие полицейские, входы и лестницы, антискользящие и грязезащитные коврики.
Частное строительство: отмостки жилых домов, покрытие активных кровель.
Специальное: причалы, животноводческие фермы, тиры и стрельбища (напольное и антирикошетное покрытие), шумопоглощающие покрытия, резиновые столбики для парковок, транспортировочная подложка для специальных грузов, диэлектрические коврики, прокладки под рельсы.
Оборудование и комплектации
Мини-завод для плиточных покрытий — комплектация:
• Пресс силовой гидравлический — 1 шт.
• Смесительная станция — 4 шт.
• Фиксирующий стенд — 6 шт.
• Пластиковые формы в ассортименте — 60 шт.
• Кондуктор для отверстий под втулочные соединения — 1 шт.
• Электроарматура — 1 шт.
• Тележка — 1 шт.
• Весовая станция (комплект) — 3 шт.
• Приспособления для рабочего процесса (комплект) — 1 шт.
• Шаблоны с рисунками (комплект) — 1 шт.
• Пакет документации с рецептурами, CD с обучающими роликами — 1 шт.
• Обучение персонала на действующем производстве — 1 шт.
Возможны другие комплектации — любой производительности для производства цветной резиновой плитки.
Варианты комплектации:
• Плиточные покрытия (одна технология) — от 750 000 руб.
• Плиточные + бесшовные покрытия (две технологии) — от 900 000 руб.
• Плиточные + рулонные + бесшовные покрытия (три технологии) — от 1 700 000 руб.
Преимущества бизнеса
• Минимальные вложения на старте
• Бизнес из серии «бизнес в 20-футовом контейнере». Станки требуют минимальных площадей, для электроснабжения достаточно 2,5 кВт, 220 В
• Достаточно 1 рабочего в смену без специального образования
• Окупаемость 2–3 месяца
• Экологическая направленность, безотходная технология
• Рынок сбыта обеспечен даже в небольшом городе
• Не требуется сложная инфраструктура — достаточно обычного бокса типа гаража
• Возможность увеличения производительности в несколько раз по мере расширения производства
Нормативная база
ГОСТ Р 58726-2026 — покрытия спортивные резиновые плиточные. Область применения: спортивные залы, стадионы, манежи, ледовые комплексы, бассейны, открытые игровые площадки. Стрелковые тиры, конюшни, фитнес-центры из области применения исключены.
ГОСТ Р 72525-2026 — крошка резиновая для покрытий детских игровых площадок. Требования к сырью: металлический корд не более 0,1%, текстильный корд не более 1%, влага не более 10%.
ГОСТ Р 72095-2025 — покрытия бесшовные. Может использоваться как ориентир при формулировании требований к двухслойной плитке с полиуретановым верхним слоем.
Важно про EPDM: EPDM — не продукт переработки шин, это первичное сырьё. ГОСТ Р 72525-2026 на EPDM не распространяется. Цветная плитка из EPDM — другой продукт по сырьевой базе.
О производителе
Мы — завод-изготовитель российского оборудования по переработке покрышек в резиновую крошку. Также серийно выпускаем мини-заводы и отдельные станки для изготовления готовой продукции из резины.
У нас есть собственные разработки, не имеющие аналогов. Все новшества внедряются в производство в виде новых моделей оборудования.
Почему выгодно работать с нами:
• Мы не посредники, а завод-изготовитель — минимальные цены
• Кратчайшие сроки поставки — основные узлы собраны
• Поставляем сырьё или даём контакты проверенных заводов в регионе покупателя
• Пожизненная техническая и информационная поддержка
• Гарантийное обслуживание до 2 лет
• Патенты, сертификаты, соответствие ГОСТ
• Возможность индивидуальной комплектации
• Предоставляем материалы для продвижения товара и создания сайта
18.09.2026
